용융 아연 도금 요크 플레이트의 핵심 생산 공정은 "기판 처리 → 표면 전처리 → 용융 아연 도금 → 후-처리 → 검사 및 배송"을 중심으로 진행됩니다. 각 단계마다 연결 플레이트의 기계적 특성, 내식성 및 호환성을 보장하기 위해 정밀성, 청결성 및 코팅 품질에 대한 엄격한 제어가 필요합니다. 구체적인 단계는 다음과 같습니다:
기판 선정 : 접합판의 전압레벨(110kV/220kV/500kV/UHV) 및 정격하중을 기준으로 GB/T 700(Q235), GB/T 1591(Q345) 등 규격에 맞는 저합금 고장력강판이나 단조품을 선택하여 기판 자체의 인장강도 및 전단강도가 규격에 맞는지 확인합니다(기판 결함으로 인한 차후 파단 방지).
소재절단 : CNC 화염절단, 플라즈마절단, 레이저절단을 이용하여 연결판 설계도면의 형상(직사각형, 삼각형, Y-자형 등)에 따라 강판을 블랭크로 절단합니다. 주요 요구 사항: 절단 모서리는 평평하고 버, 균열 또는 산화물 잔류물이 없어야 하며 치수 오류는 ±1mm 이내로 제어되어야 합니다(후속 가공의 정확성 보장).
스탬핑: 응력 요구 사항이 높은 두꺼운 판 또는 유형의 경우 절단 후 블랭크를 단조 프레스 또는 스탬핑 프레스에 배치하고 다이 단조로 성형하여 금속 내부 입자를 미세화하고 전반적인 강도를 향상시켜야 합니다.
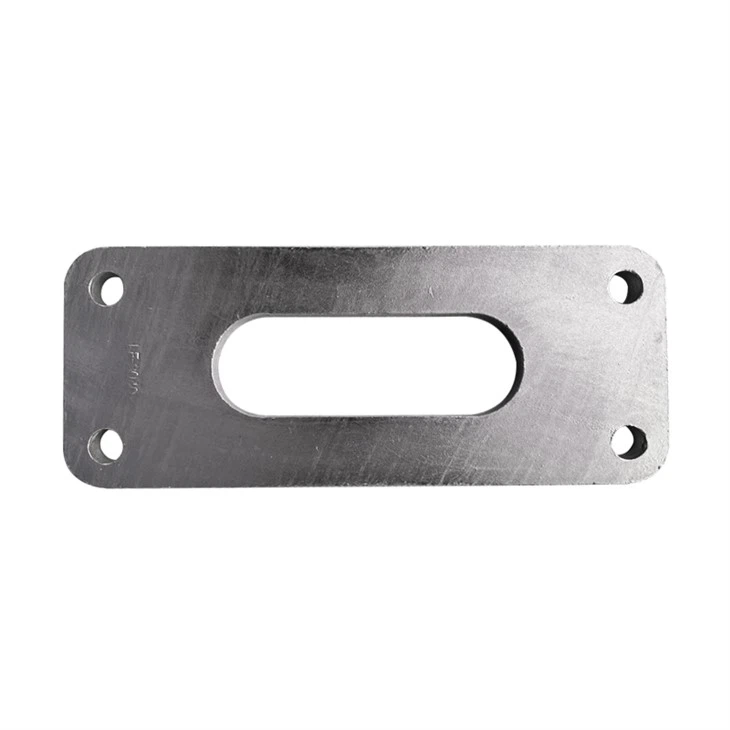
가공 구멍: CNC 드릴링 머신 또는 머시닝 센터를 사용하여 용융 아연 도금 요크 플레이트의 볼트 구멍, 걸이 구멍 및 기타 연결 인터페이스를 도면에 따라 정밀하게 가공합니다. 홀 직경 공차는 H12 등급(±0.15mm) 이내로 관리되며, 홀 간격 오차는 ±0.5mm 이하로 절연체 볼트, 클램프, 기타 하드웨어와의 정밀한 매칭을 보장합니다. 날카로운 모서리로 인한 응력 집중을 방지하고 아연 도금 중에 코팅이 쌓이는 것을 방지하기 위해 구멍 모서리를 둥글게 처리했습니다(R 2mm 이상).
모서리 연삭 : 연삭 휠이나 연마기를 사용하여 연결 플레이트의 절단 모서리, 개구부 및 표면을 연삭하여 버, 플래시 및 가공 흔적을 제거합니다. 연결 플레이트의 평탄도 오류가 2mm/m 이하가 되도록 변형된 부품의 모양을 바꾸고 수정합니다.
알칼리 탈지 : 연결판을 60~80도의 알칼리 탈지조에 10~20분 동안 담가 표면의 유분, 절삭유, 먼지 등을 제거합니다. 남은 기름이 남지 않도록 깨끗한 물로 철저히 헹구십시오. 녹 제거를 위한 산세: 탈지된 연결판을 15~20% 염산 산세조에 15~30분 동안 담가서 표면 산화물 스케일, 녹, 롤링 산화막을 제거합니다. 특정 부분의 녹 제거가 불완전해지는 것을 방지하려면 산 세척 중에 정기적으로 저어주십시오.
플럭싱 처리: 헹궈진 판을 70~80도의 플럭스 욕조에 넣고 3~5분 동안 담가 표면에 균일한 플럭스 필름을 형성합니다. 이 필름은 공기를 격리하고 기판의 2차 산화를 방지할 수 있습니다. 또한 아연액의 표면 장력을 감소시켜 아연액이 기판 표면을 고르게 덮을 수 있도록 합니다.
아연 침지 처리: 특수 행거를 사용하여 건조된 연결판을 아연 액체에 수직으로 놓고 3-5분 동안 담가서 아연 액체가 기판 표면을 완전히 적시고 야금적으로 결합된 아연-철 합금층 + 순수 아연층 복합 구조를 형성하도록 합니다. 이는 용융 아연도금 요크 플레이트에서 가장 중요한 공정이기도 합니다.
제어된 아연 냉각: 아연- 침지된 판을 아연 액체에서 천천히 들어 올리고 표면의 과잉 아연 액체를 진동 행거 또는 에어 나이프로 날려 코팅 두께를 제어합니다. 그런 다음 급속 냉각을 위해 냉각수 탱크에 배치되어 코팅 결정을 정제하고 경도와 내마모성을 향상시킵니다.
청소 및 광택: 냉각 후 와이어 브러시나 연삭 휠을 사용하여 용융 아연 도금 요크 플레이트 표면의 아연 결절, 아연 흉터 및 고정 표시를 청소하여 -매끄러운 표면을 보장합니다. 볼트 삽입에 영향을 미치는 코팅 축적을 방지하기 위해 개구부를 2차로 청소하십시오.